

 Rédaction HO-Matic
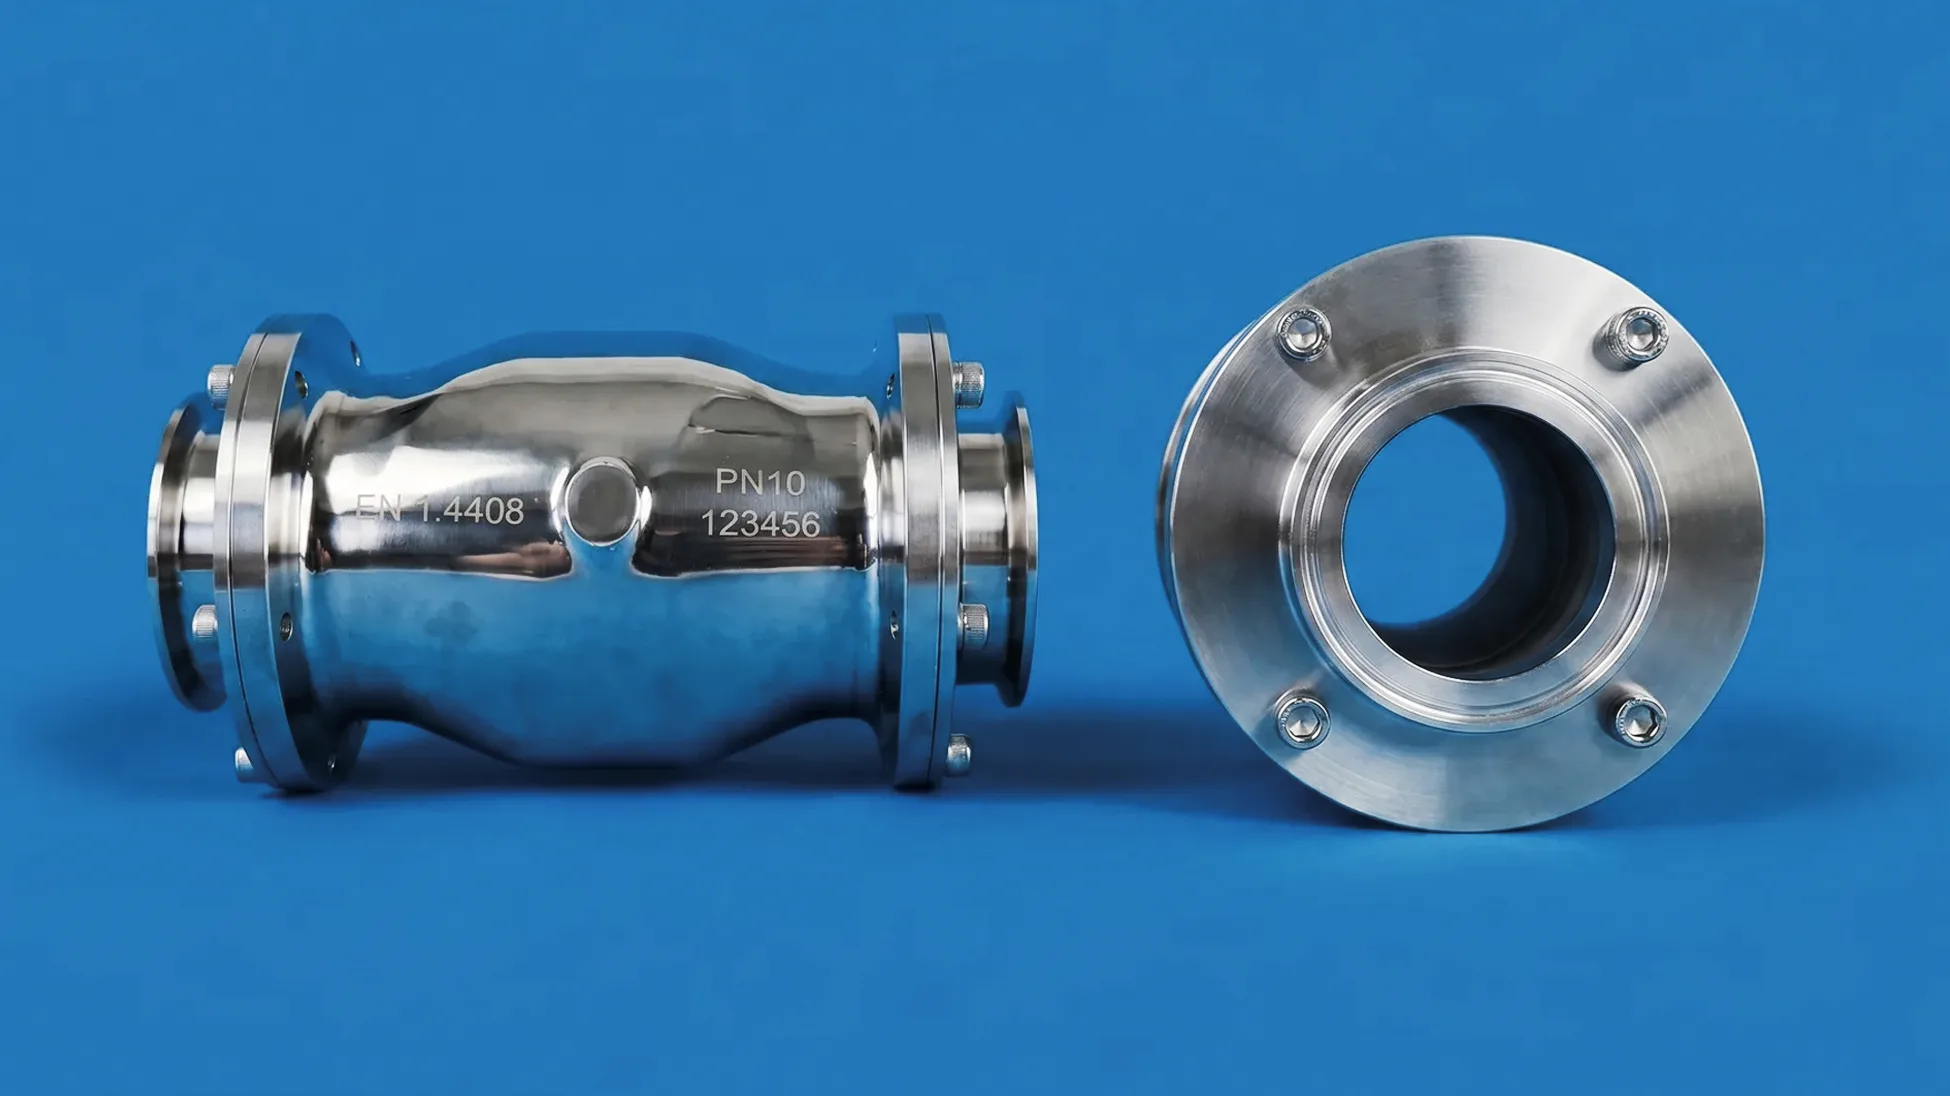
Une vanne alimentaire est une vanne qui pilote le flux de produit dans la production d’aliments et de boissons sans laisser de résidus. Elle doit pour cela réunir deux propriétés : toutes les pièces en contact avec le produit sont réalisées dans des matériaux homologués, et la géométrie n’offre aucun recoin au produit. Si l’une des deux manque, la vanne ne convient pas au secteur alimentaire, même avec un certificat matière.
Cet article présente les homologations applicables à une vanne apte au contact alimentaire, explique pourquoi les espaces morts constituent le principal risque d’hygiène dans une vanne, compare les types de construction courants et indique quelle qualité de manchon convient à quel produit.
Quand une vanne est-elle apte au contact alimentaire ?
Une vanne est apte au contact alimentaire lorsque chaque composant en contact avec le produit est homologué pour les denrées alimentaires, preuve à l’appui. Cette preuve porte sur les matériaux, et non sur une homologation de la vanne dans son ensemble. Trois référentiels font foi :
- FDA 21 CFR : liste positive de l’autorité américaine pour les matériaux en contact avec les denrées alimentaires. Les élastomères relèvent du 21 CFR 177, le silicone plus précisément du 21 CFR 177.2600.
- CE 1935/2004 : règlement-cadre européen pour tous les matériaux en contact avec les denrées alimentaires, complété par UE 10/2011 pour les matières plastiques.
- USP Class VI : preuve de biocompatibilité issue de la pharmacie. Elle n’est pas obligatoire en production alimentaire, mais souvent exigée dans les laiteries et les installations d’aliments pour nourrissons.
Pourquoi les espaces morts sont le principal risque d’hygiène
Un espace mort est toute zone de la vanne que l’écoulement n’atteint pas de manière fiable : cavités derrière les sièges d’étanchéité, interstices au niveau des filetages, vides autour des pièces mobiles. Des résidus de produit y subsistent, et même un cycle CIP (nettoyage en place, NEP) ne les élimine pas à coup sûr. Dans des conditions nutritives, des biofilms se forment, avec pour conséquences des contaminations croisées, une durée de conservation réduite et, dans le pire des cas, un rappel de produit.
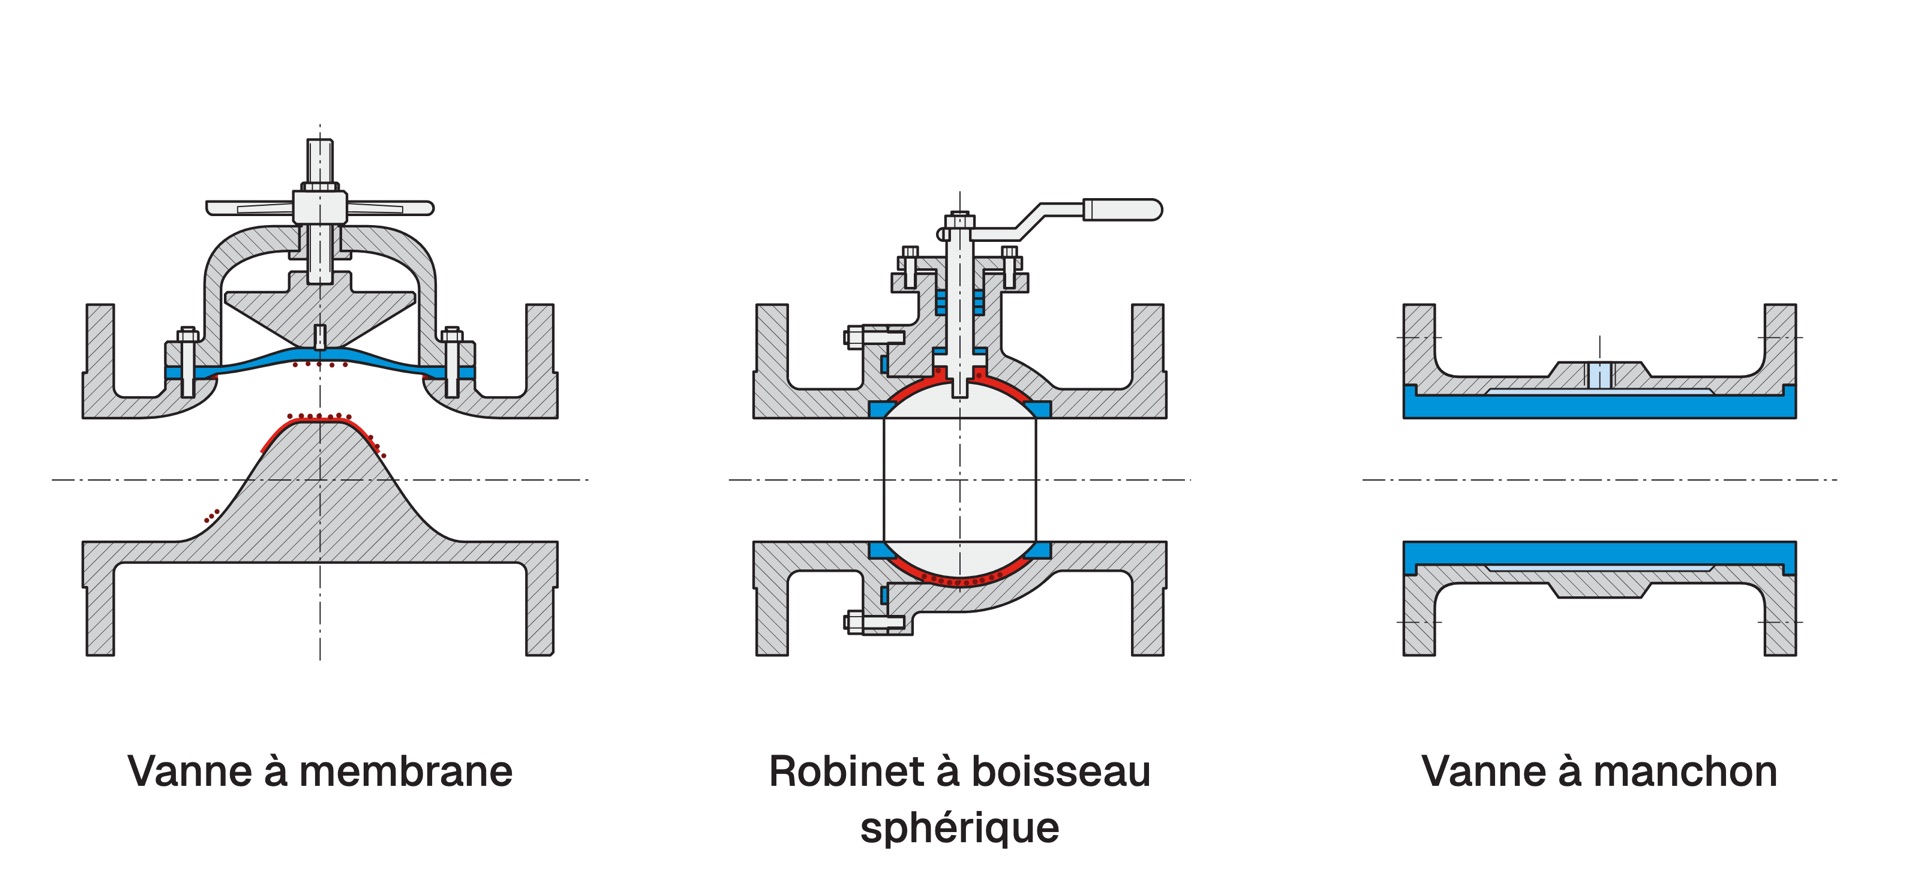
Seul le type de construction détermine si des espaces morts apparaissent :
- Vannes à membrane : la membrane assure l’étanchéité contre un seuil du corps. L’écoulement est dévié, et une zone à faible écoulement subsiste derrière le seuil.
- Robinets à boisseau sphérique : entre la boule et le corps se trouve un interstice annulaire dans lequel le produit s’accumule. Avec des produits chargés en corps solides s’ajoute l’usure des sièges d’étanchéité.
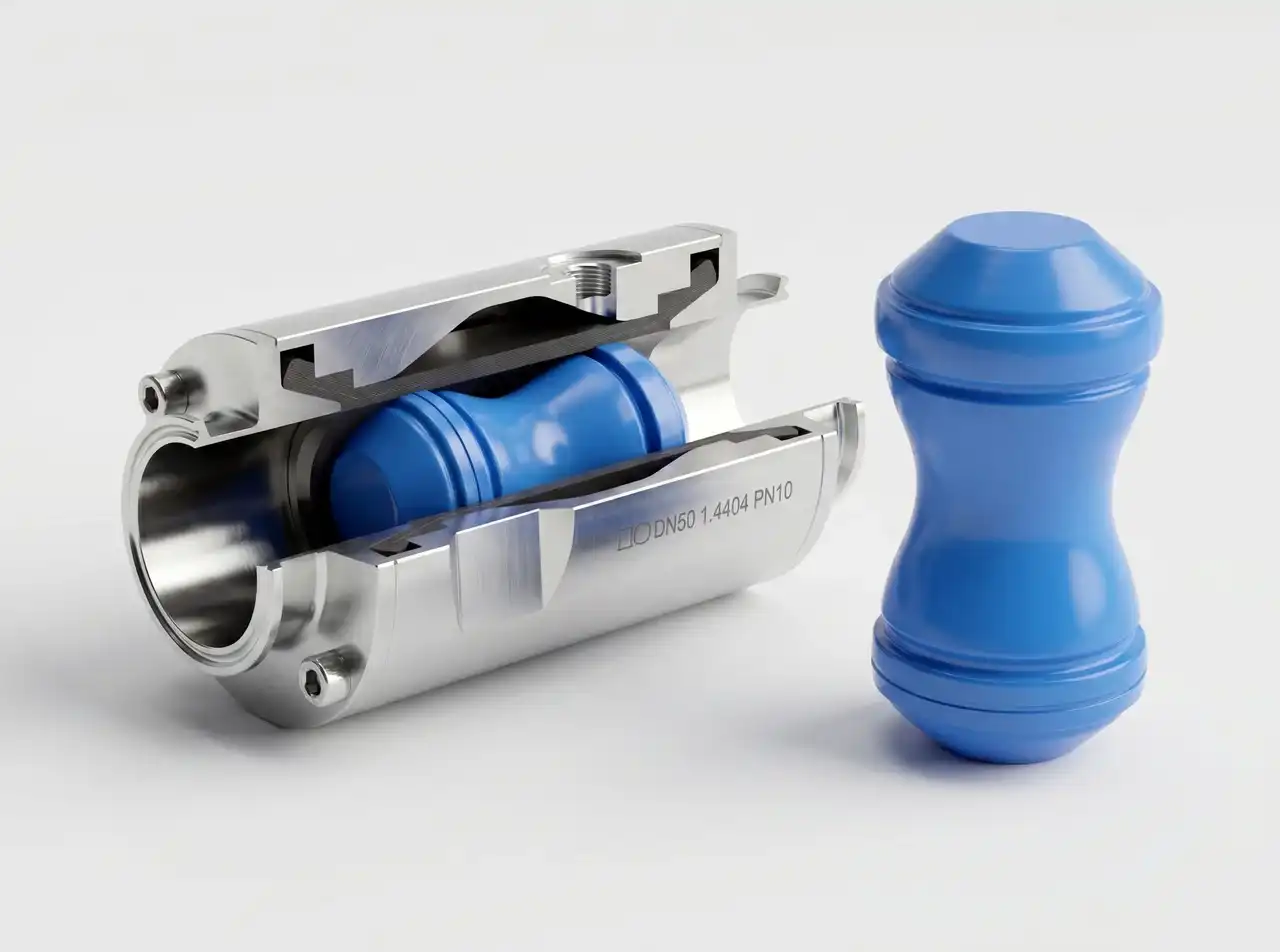
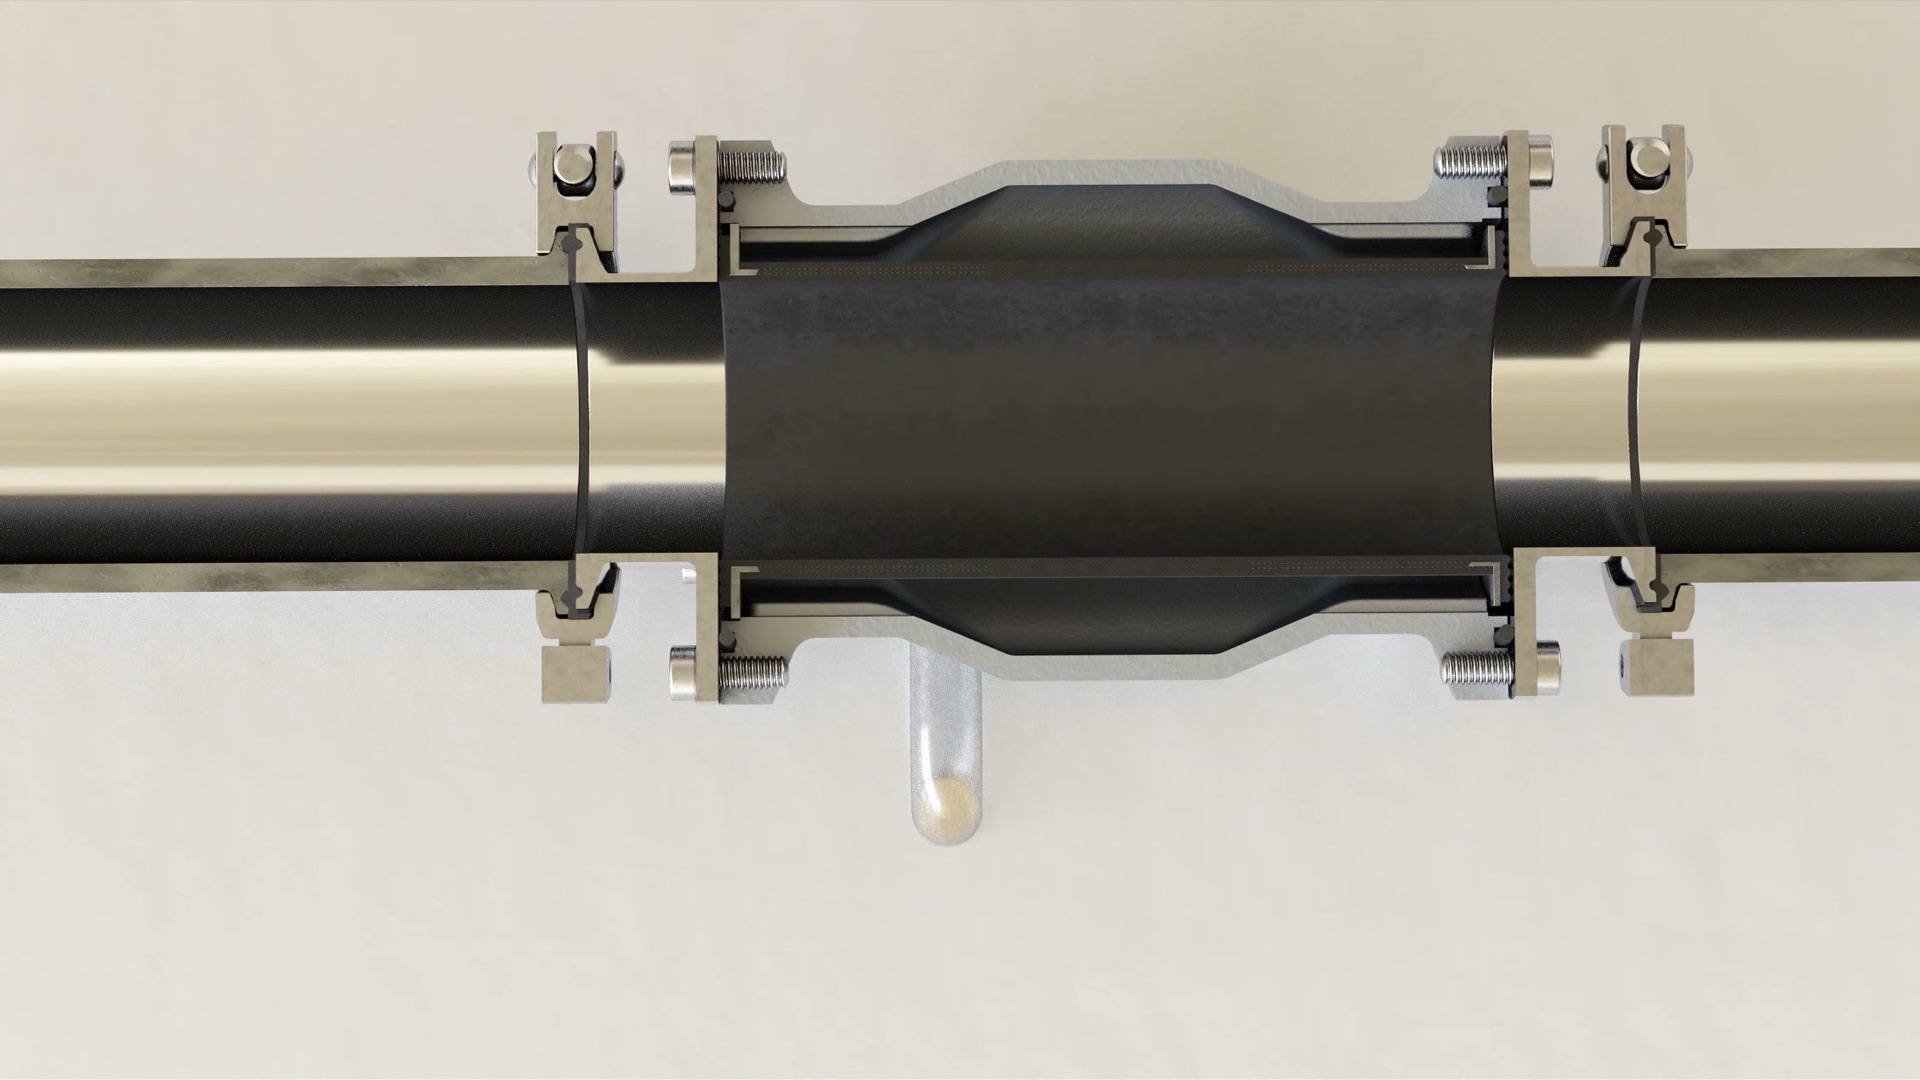
- Vannes à manchon : à l’état ouvert, le passage est un tronçon de tube droit en élastomère. Pas de surfaces de siège, pas de contre-dépouilles, pas d’interstice annulaire : par construction, il n’y a rien où le produit pourrait se déposer.
S’y ajoute la pleine section de la tuyauterie. Comme les vannes à manchon pneumatiques ne rétrécissent pas la conduite, même les sauces visqueuses, les préparations de fruits avec morceaux ou les suspensions de céréales passent sans zone de rétention. Ce qui ne stagne pas ne peut pas s’altérer.
Matériaux de manchon : c’est le matériau qui fait la vanne alimentaire
Une vanne à manchon n’est pas automatiquement apte au contact alimentaire. Seul le manchon est en contact avec le produit, et c’est précisément sa qualité qui est déterminante. C’est aussi l’avantage du principe : la validation des matériaux se limite à un seul composant, le corps et l’actionneur ne sont pas concernés.
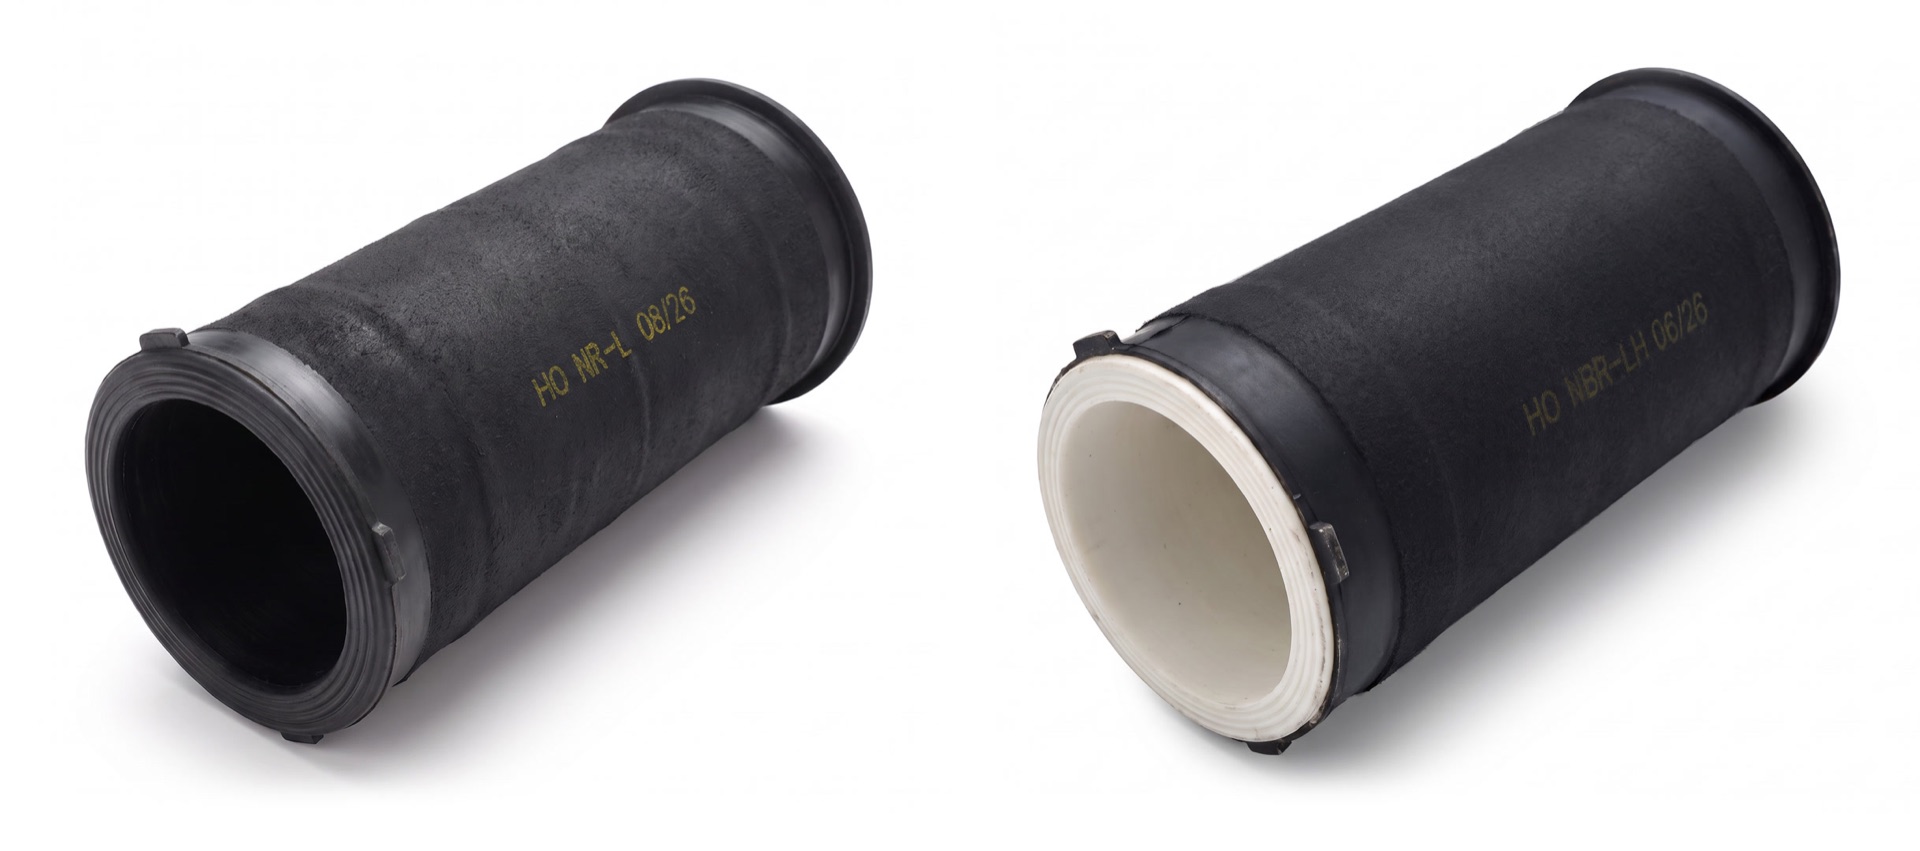
Quatre qualités entrent en ligne de compte pour la transformation des aliments et des boissons. Le NR-L et le NR-LH clair, en caoutchouc naturel, conviennent aux produits secs abrasifs jusqu’à +80 et +70 °C respectivement. Le NBR-LH s’impose pour les produits gras et tient jusqu’à +80 °C. Avec +120 °C, l’EPDM-L couvre les produits aqueux chauds et les solutions de nettoyage alcalines ; au-delà, le silicone prend le relais pour le remplissage à chaud et la stérilisation à la vapeur. La température, la teneur en matières grasses et le procédé de nettoyage déterminent la qualité de manchon adaptée.
Pour le nettoyage, cela signifie que la vanne reste dans la conduite. Les fluides de nettoyage et la vapeur saturée traversent le manchon exactement comme la tuyauterie, sans démontage. Les températures et les produits chimiques auxquels l’élastomère est alors exposé dépendent du cycle CIP et SIP (stérilisation en place, SEP) de l’installation.
Où les vannes alimentaires sont utilisées dans la pratique
Les vannes alimentaires à manchon se trouvent partout où le produit contient des corps solides ou des fibres ou présente une viscosité élevée, et où les vannes à sièges d’étanchéité atteignent vite leurs limites. Applications typiques :
- Remplissage et dosage : produits laitiers, jus, sauces et sirops, y compris avec morceaux ou pulpe.
- Produits en vrac et poudres : sucre, sel, épices, céréales, noix et grains de café dans les systèmes de transport pneumatique.
- Produits difficiles : liquides moussants, maisches, marcs et suspensions abrasives.
Il existe aussi des applications pour lesquelles la vanne à manchon n’est pas le bon choix. Avec des pressions du produit durablement supérieures à 6 bar ou des températures supérieures à 130 °C, les élastomères atteignent leurs limites de construction. Un autre concept de vanne est alors plus judicieux. Un dimensionnement honnête évite par la suite des remplacements de manchon.
Électrovanne dans l’agroalimentaire : de quoi parle-t-on vraiment ?
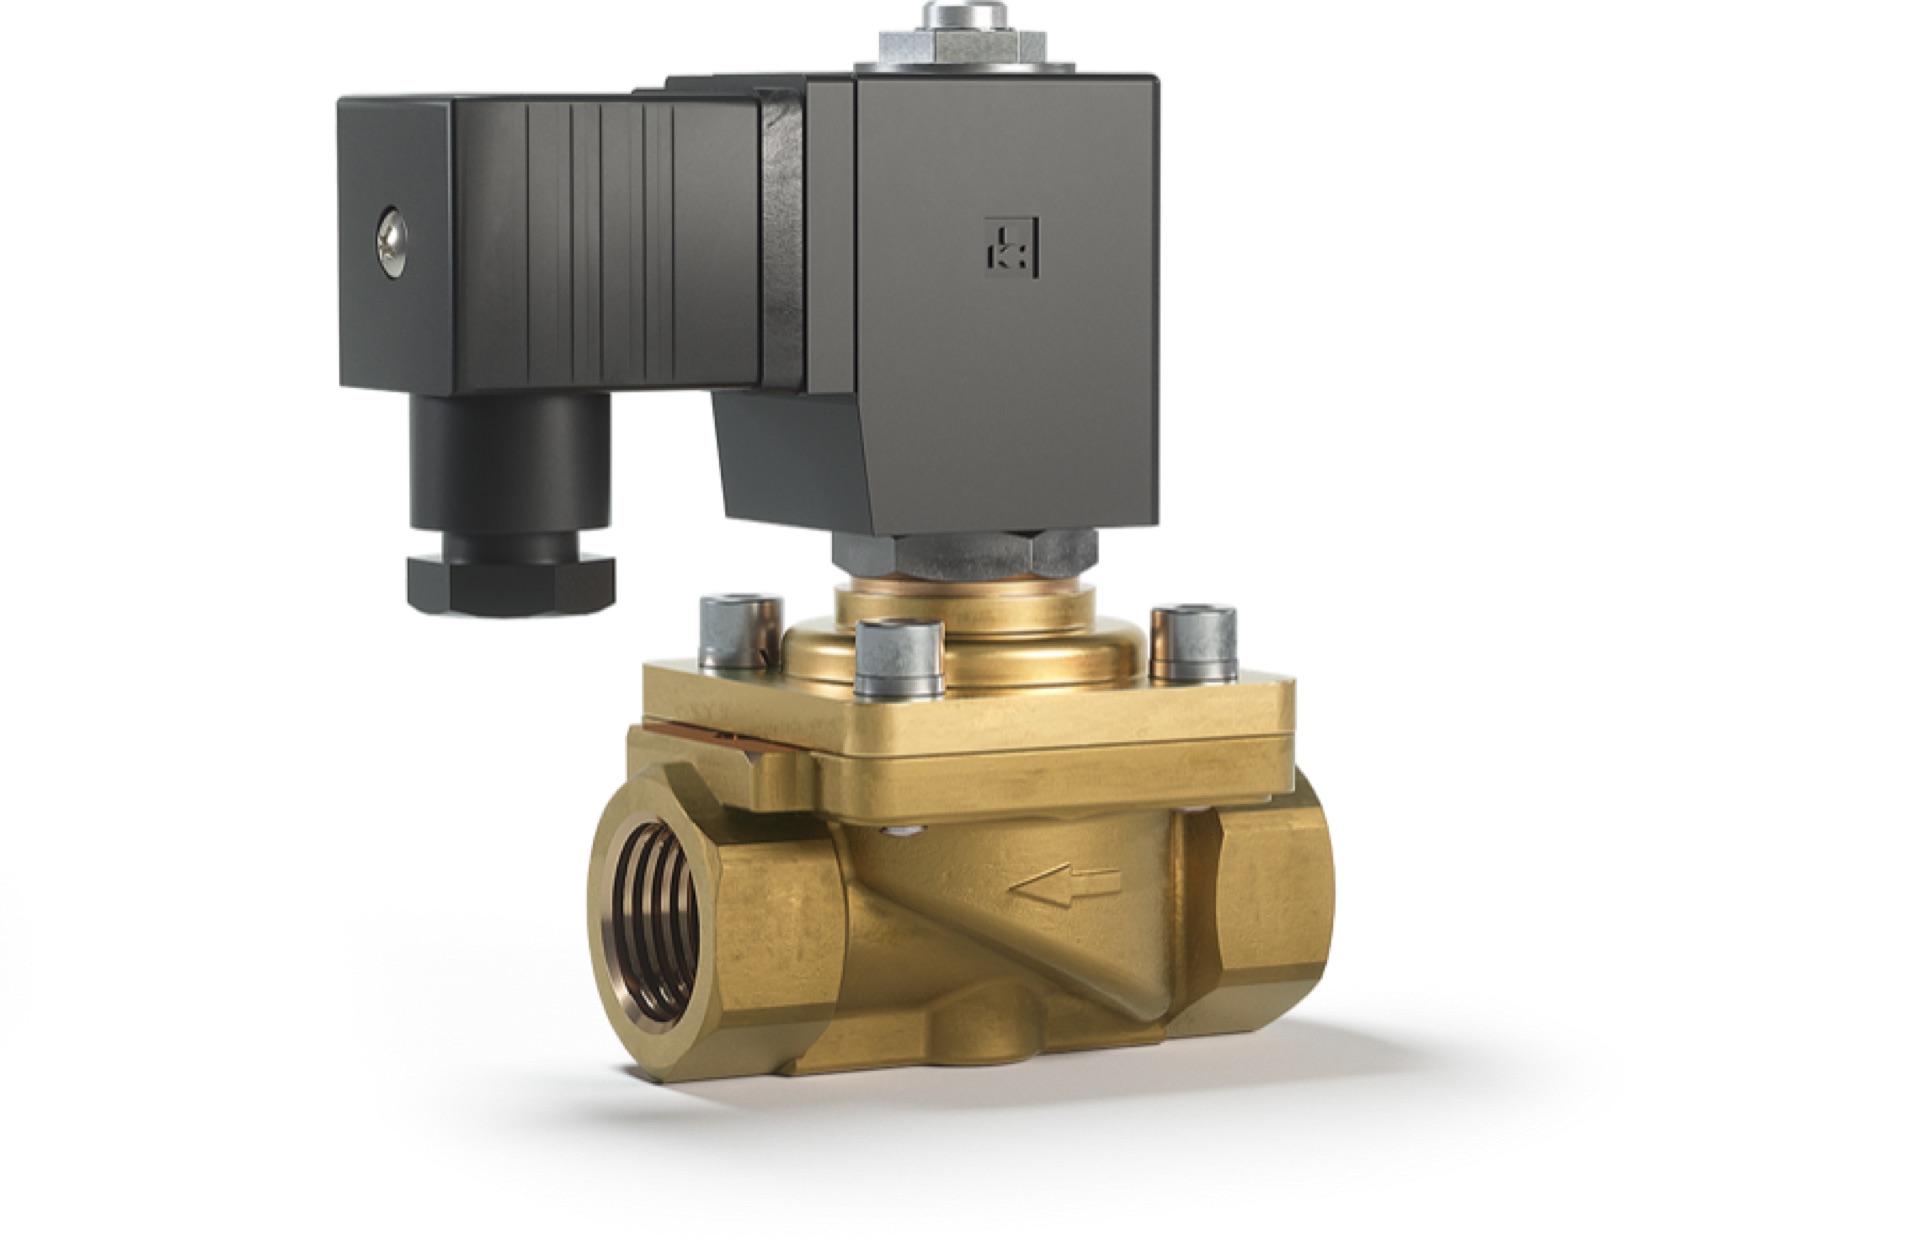
La recherche d’une électrovanne de qualité alimentaire mène à deux composants différents. Il peut s’agir d’une électrovanne qui commute elle-même le produit alimentaire : ses pièces internes sont alors soumises aux mêmes exigences de matériaux que toute autre vanne alimentaire. Ou bien il s’agit de l’électrovanne qui commute l’air de commande d’une vanne à manchon pneumatique.
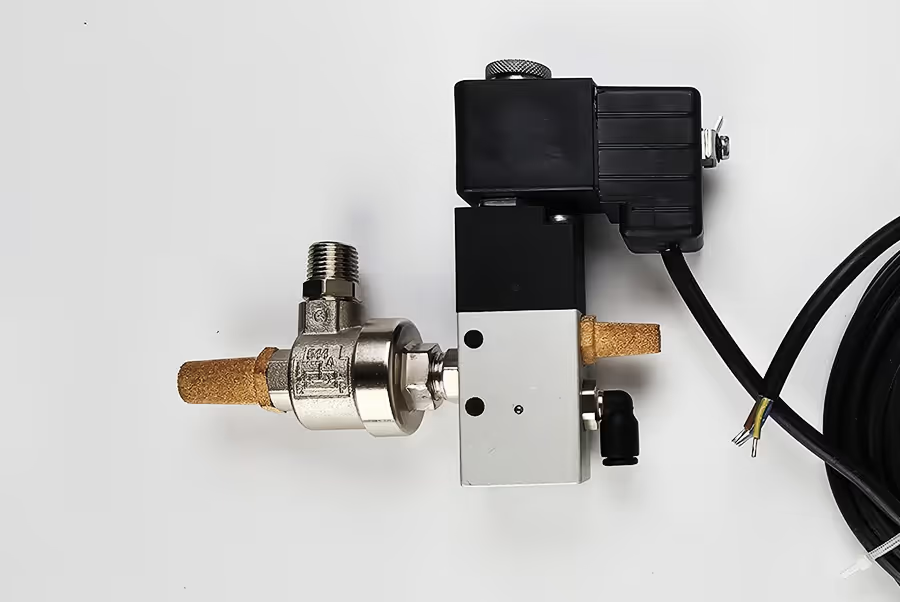
Dans le second cas, l’électrovanne ne touche jamais le produit. Elle est montée sur la conduite d’air de commande et n’a donc pas besoin d’homologation alimentaire. Elle exige en revanche un dimensionnement soigné, car la pression de commande et le comportement de commutation déterminent la durée de vie du manchon. C’est pourquoi, chez nous, l’électrovanne, la régulation de pression et l’échappement rapide font partie de la vanne, sous la forme d’une commande pneumatique.
Vannes à manchon hygiéniques de HO-Matic
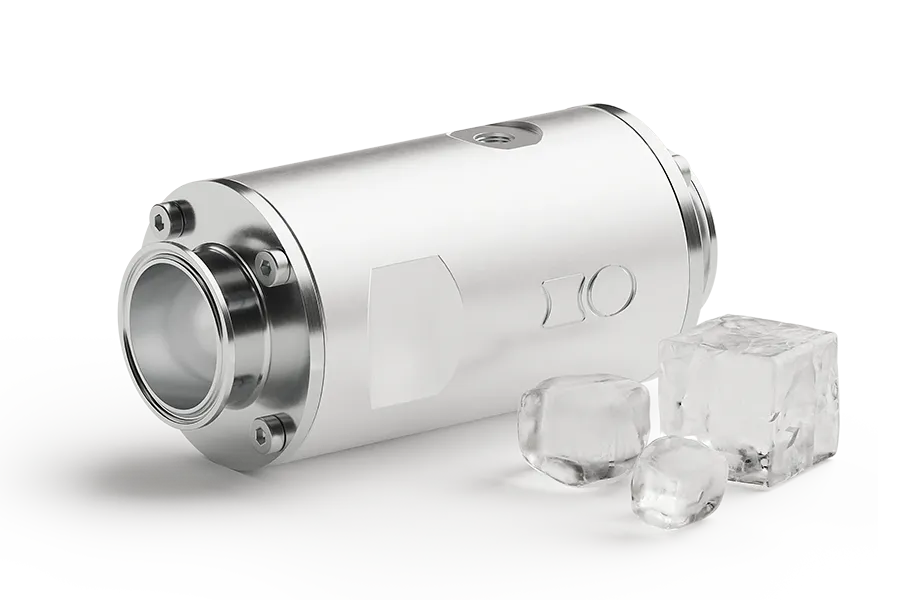
Depuis 1977, nous développons et fabriquons en Suisse des vannes à manchon pneumatiques. Comme vannes alimentaires, des séries en acier inoxydable à raccords hygiéniques sont disponibles pour la production de boissons et de denrées alimentaires : Tri-Clamp selon DIN 32676, raccord laitier ainsi que variantes à raccord fileté et à brides, de DN 6 à DN 150.
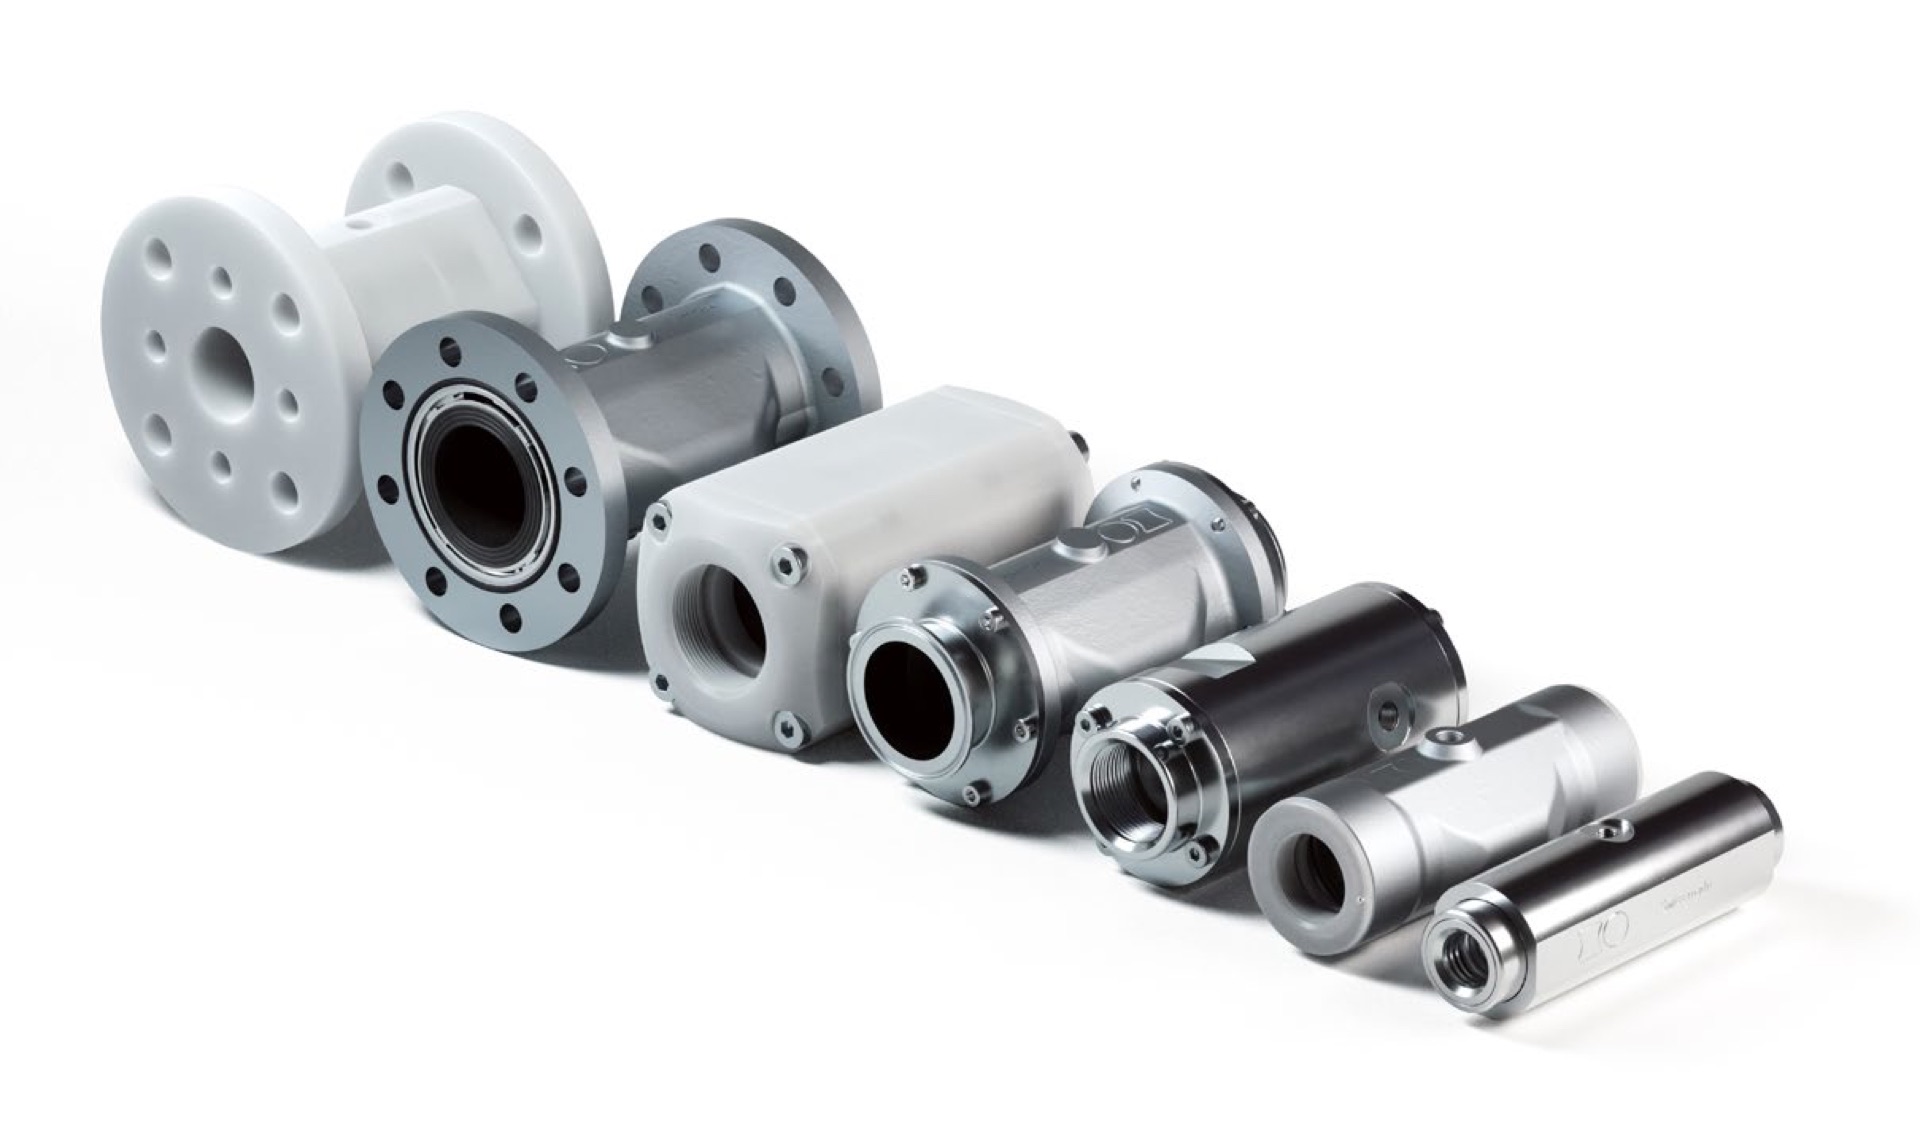
Selon la forme de construction, le remplacement du manchon prend de cinq à vingt minutes, sur la plupart des séries sans dépose de la conduite et sans outil spécial. Si aucune longueur de montage standard ne convient à l’installation, nous réalisons la vanne à manchon de fabrication spéciale, même en petites quantités.
Décrivez-nous le produit, la température et le procédé de nettoyage : nous dimensionnons la vanne alimentaire adaptée.
FAQ : vanne alimentaire
Qu’est-ce qu’une vanne alimentaire ?
Une vanne alimentaire est une vanne destinée à la production d’aliments et de boissons, dont tous les matériaux en contact avec le produit sont homologués pour le contact alimentaire et dont la construction ne forme aucun espace mort. La réunion des deux garantit qu’aucun résidu de produit ne reste dans la vanne et qu’aucun biofilm ne peut se former.
Quand une vanne est-elle considérée comme étant de qualité alimentaire ?
Lorsqu’un justificatif matière existe pour chaque composant en contact avec le produit. Font foi FDA 21 CFR pour le marché américain et CE 1935/2004 avec UE 10/2011 pour l’Europe. Dans les process sensibles s’ajoute USP Class VI. L’homologation porte sur le matériau, et non sur la vanne dans son ensemble.
Pourquoi les espaces morts dans les vannes sont-ils un risque d’hygiène ?
Parce que l’écoulement de nettoyage ne les atteint pas. Dans les cavités derrière les sièges d’étanchéité ou dans les interstices annulaires, il reste des résidus de produit qu’un cycle CIP n’élimine pas. Des biofilms s’y forment et entraînent des contaminations croisées et une durée de conservation réduite. Dans les installations validées, chaque espace mort est en outre un point d’audit.
Une vanne à manchon est-elle apte au contact alimentaire ?
Oui, avec la qualité de manchon adaptée. La vanne à manchon est sans espace mort par construction, et le contact avec le produit se limite au manchon. Si celui-ci est réalisé dans une qualité conforme à la FDA comme NR-LH, NBR-LH, EPDM-L ou silicone, la vanne répond aux exigences de la transformation alimentaire.
Quel matériau de manchon convient aux denrées alimentaires ?
NR-L et NR-LH pour les produits secs abrasifs jusqu’à +80 et +70 °C respectivement, NBR-LH pour les produits gras jusqu’à +80 °C, EPDM-L pour les produits aqueux chauds et les solutions de nettoyage alcalines jusqu’à +120 °C. Pour le remplissage à chaud et la stérilisation à la vapeur au-delà de cette limite, le silicone est disponible.
Une électrovanne a-t-elle besoin d’une homologation dans l’industrie agroalimentaire ?
Uniquement si elle commute elle-même le produit alimentaire. L’électrovanne d’une commande de vanne pneumatique est en revanche montée sur la conduite d’air de commande et n’a aucun contact avec le produit : ce qui compte ici, c’est le dimensionnement correct de la pression de commande et du comportement de commutation, pas l’homologation alimentaire.